CAM-Einstellungen
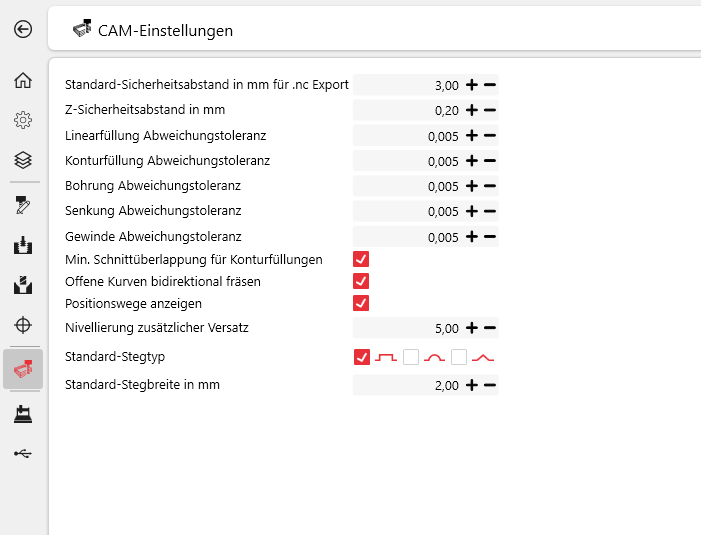
Standard-Sicherheitsabstand in mm für .nc Export
Wählen Sie den Standard-Sicherheitsabstand, der in Ausgabedateien (.nc) berücksichtigt wird.
Z-Sicherheitsabstand in mm
Der Wert wird auf die vermessene Werkstückoberfläche als zusätzlichen Sicherheitsabstand verrechnet. Jede Z-Eintauchbewegung in das Material fängt nicht bei Z=0 an, sondern bei Z=Z-Sicherheitsabstand.
Linearfüllung Abweichungstoleranz
Dieser Wert gilt für Flächen, die linear ausgeräumt werden und beeinflusst die Auflösung der Ausgabe.
Je feiner die Auflösung, desto größer der ausgegebene nc-Code. Je gröber die Auflösung, desto kleiner der ausgegeben nc-Code.
Konturfüllung Abweichungstoleranz
Dieser Wert gilt für Flächen, die konturorientiert ausgeräumt werden und beeinflusst die Auflösung der Ausgabe.
Je feiner die Auflösung, desto größer der ausgegebene nc-Code. Je gröber die Auflösung, desto kleiner der ausgegeben nc-Code.
Bohrung Abweichungstoleranz
Dieser Wert gilt für Bohrungen und beeinflusst die Ausgabe.
Je feiner die Auflösung, desto größer der ausgegebene nc-Code. Je gröber die Auflösung, desto kleiner der ausgegeben nc-Code.
Senkung Abweichungstoleranz
Dieser Wert gilt für Senkungen und beinflusst die Ausgabe.
Je feiner die Auflösung, desto größer der ausgegebene nc-Code. Je gröber die Auflösung, desto kleiner der ausgegeben nc-Code.
Gewinde Abweichungstoleranz
Dieser Wert gilt für Gewinde und deren Helix-förmige Eintauchbewegung. Der Wert beeinflusst Auflösung der Ausgabe.
Je feiner die Auflösung, desto größer der ausgegebene nc-Code. Je gröber die Auflösung, desto kleiner der ausgegeben nc-Code.
Min. Schnittüberlappung für Konturfüllungen
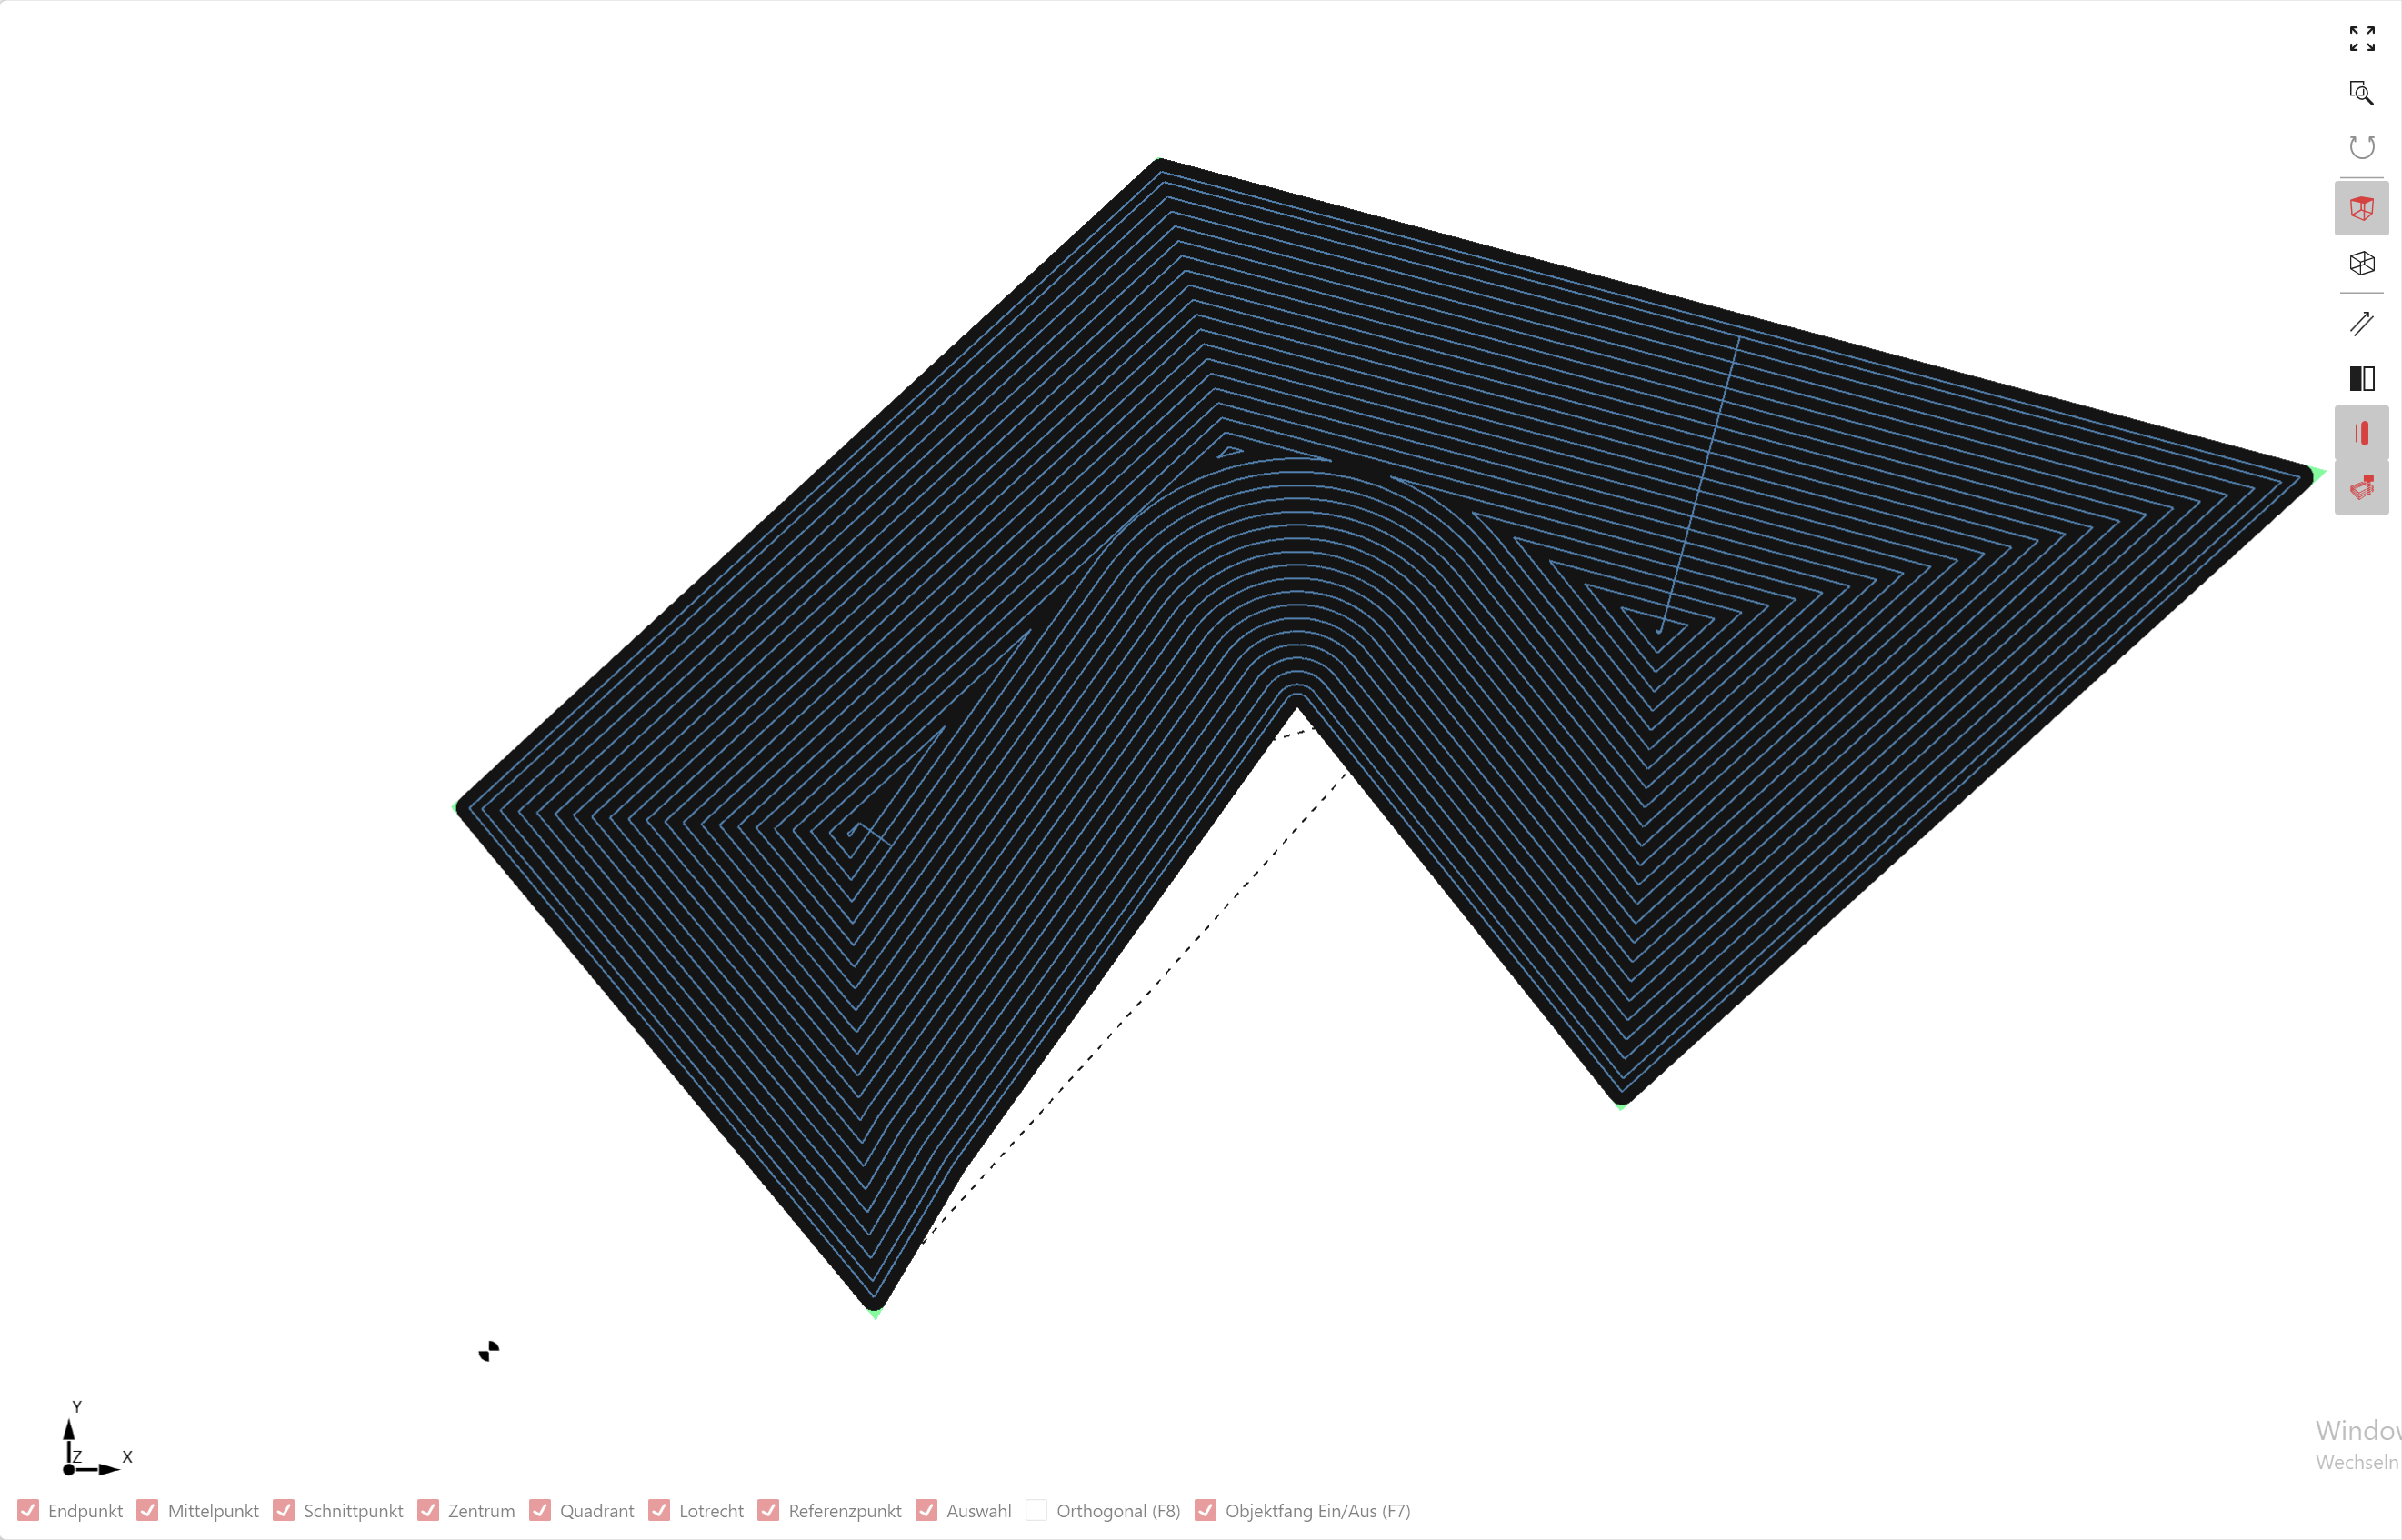
Ist diese Option aktiviert, wird bei auszuräumenden Objekten das komplette Material zerspant. Der Werkzeugdurchmesser und dessen gleichmäßige Zustellung spielt eine untergeordnete Rolle.
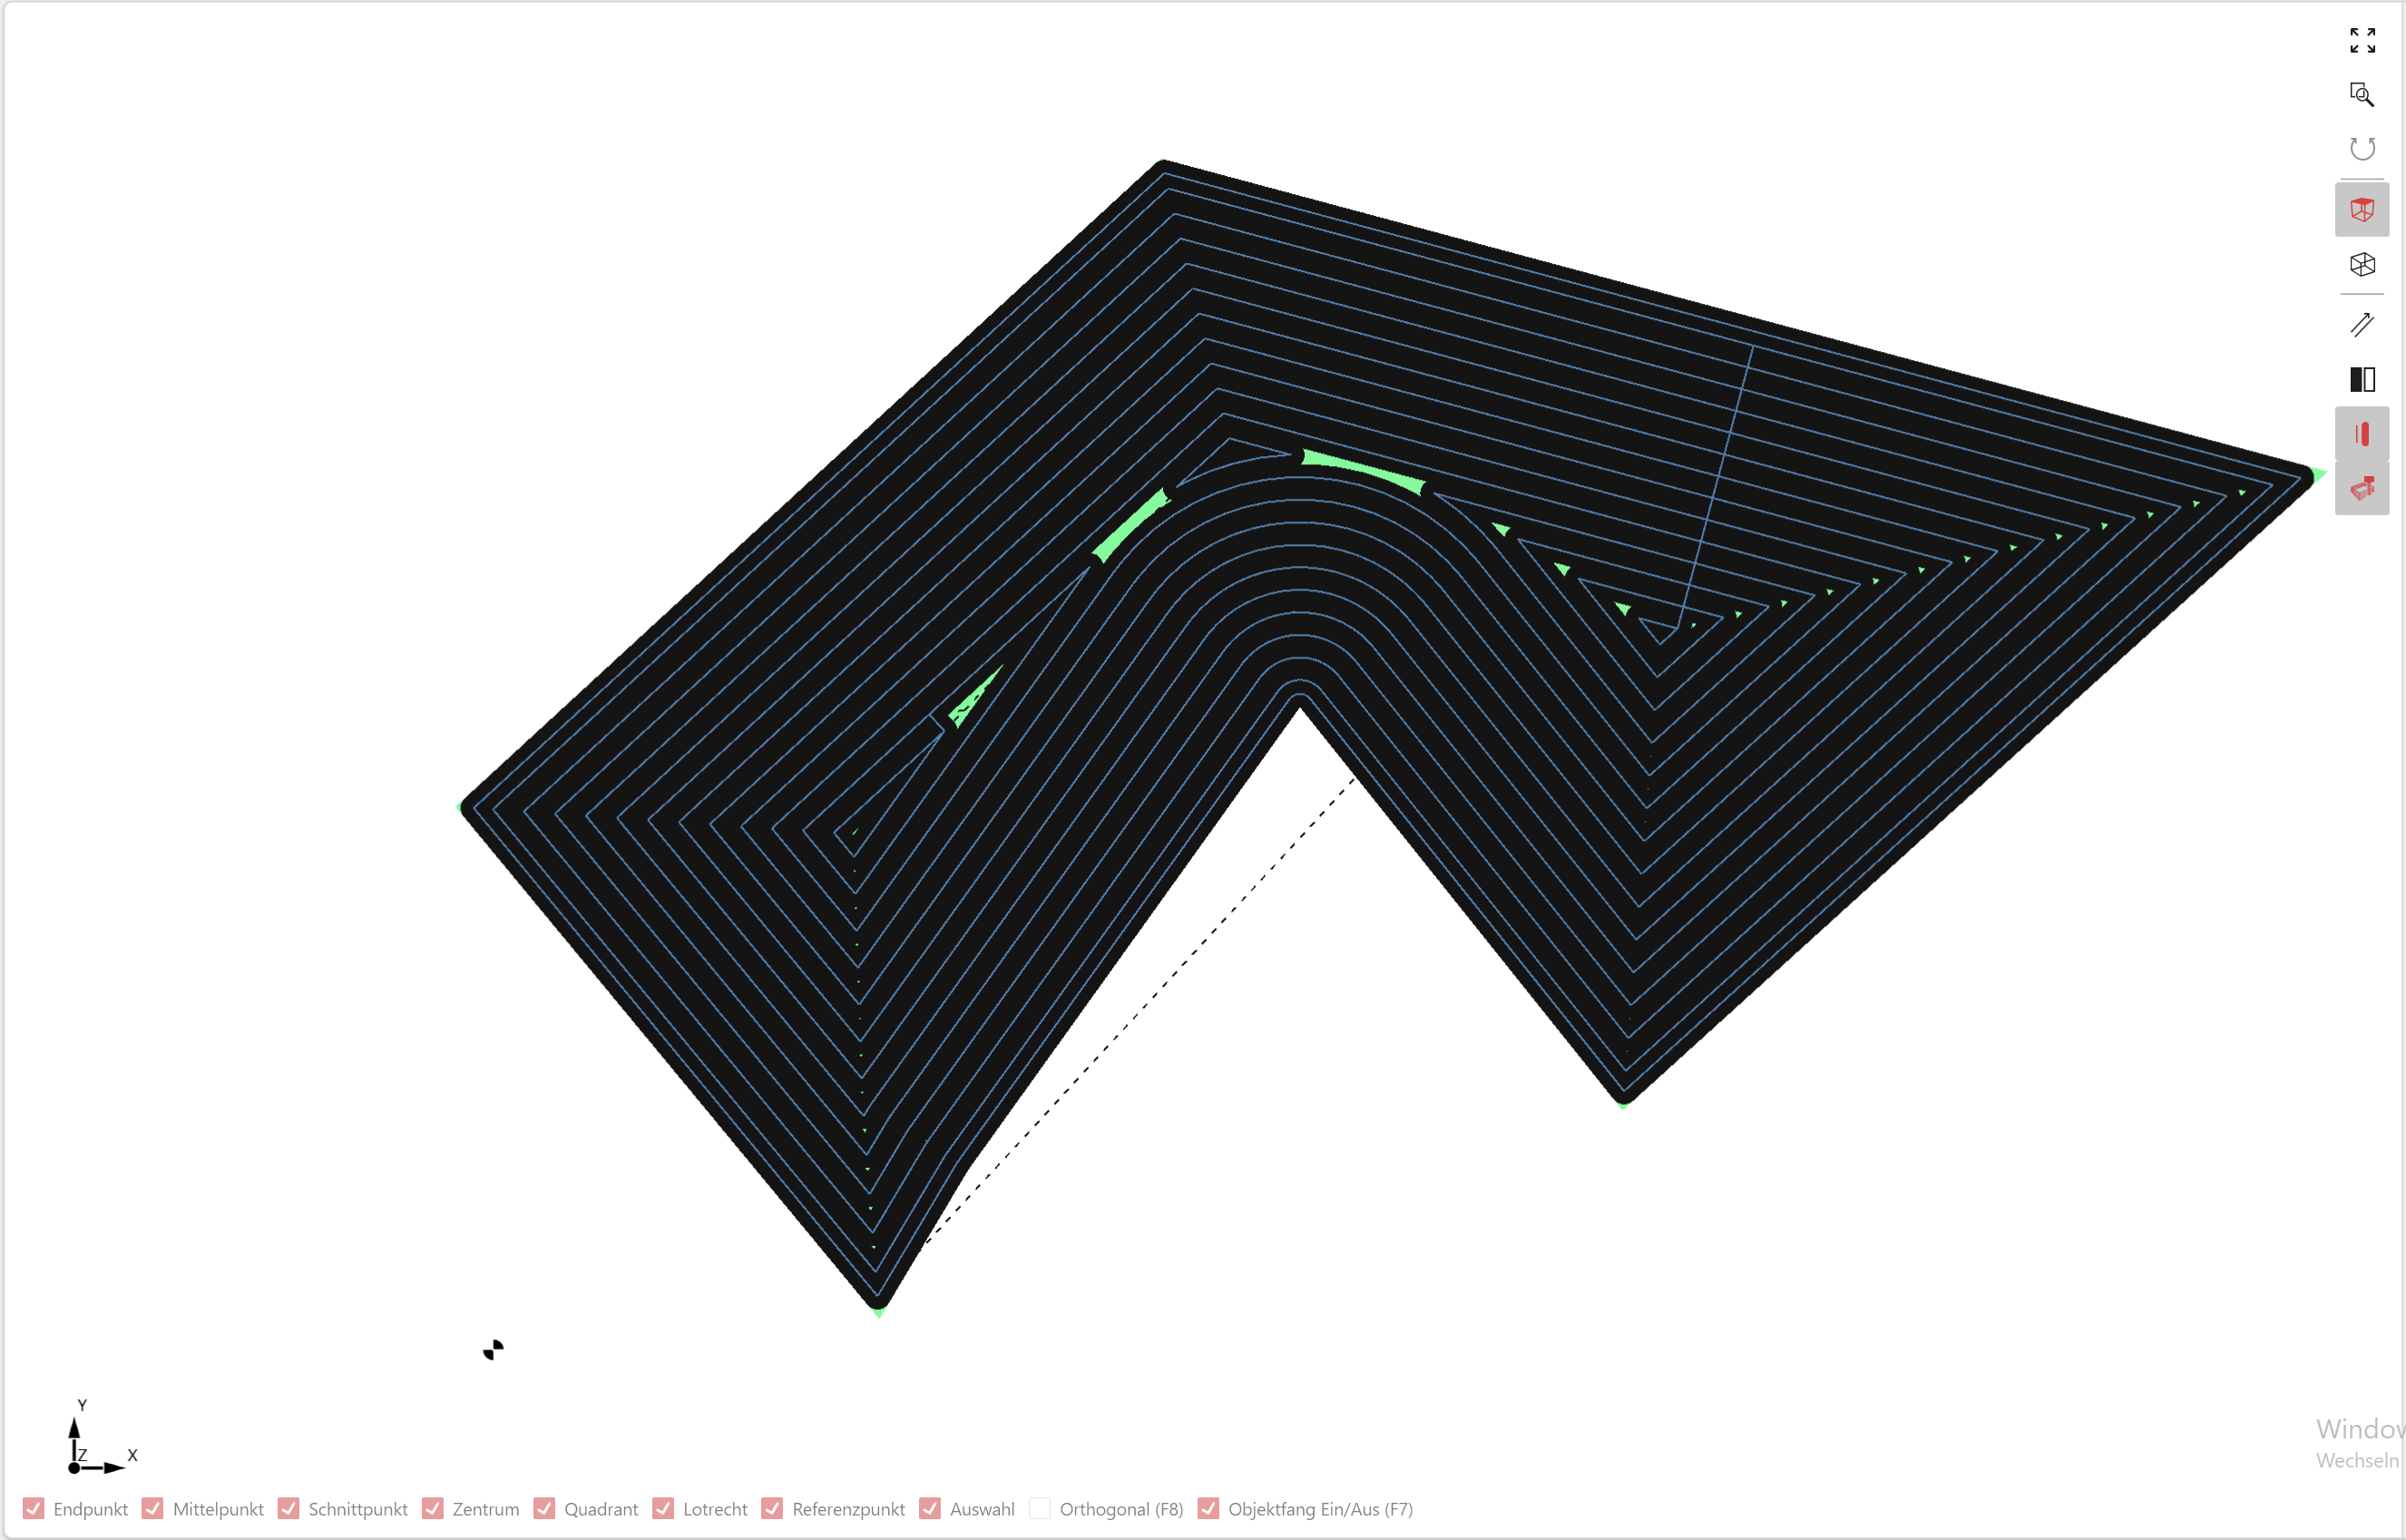
Ist diese Option deaktiviert, kann bei auszuräumenden Objekten Material stehen gelassen werden. Die Ausgabe richtet sich nach dem Werkzeugdurchmesser und nach dessen gleichmäßiger Zustellung.
Offene Kurven bidirektional fräsen
Ist diese Option aktiviert, werden Kurven in beide Richtungen bearbeitet. Die Zustellung in Z erfolgt jeweils am Start- und Endpunkt der Kurve.
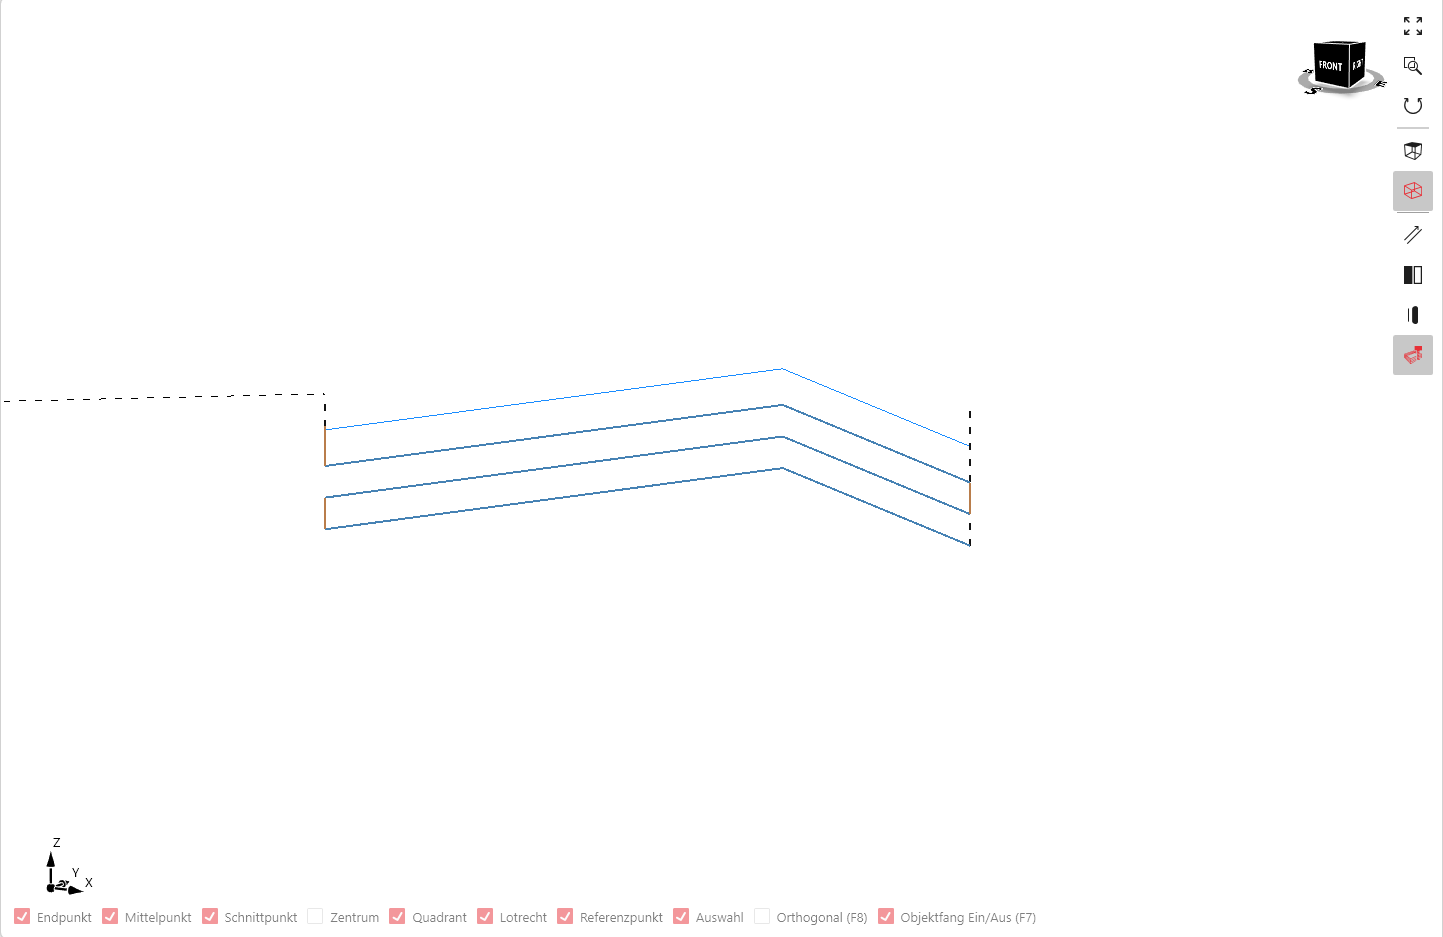
Ist diese Option deaktiviert, werden Kurven nur in eine Richtung bearbeitet. Die Zustellung in Z erfolgt ausschließlich am Startpunkt der Kurve.
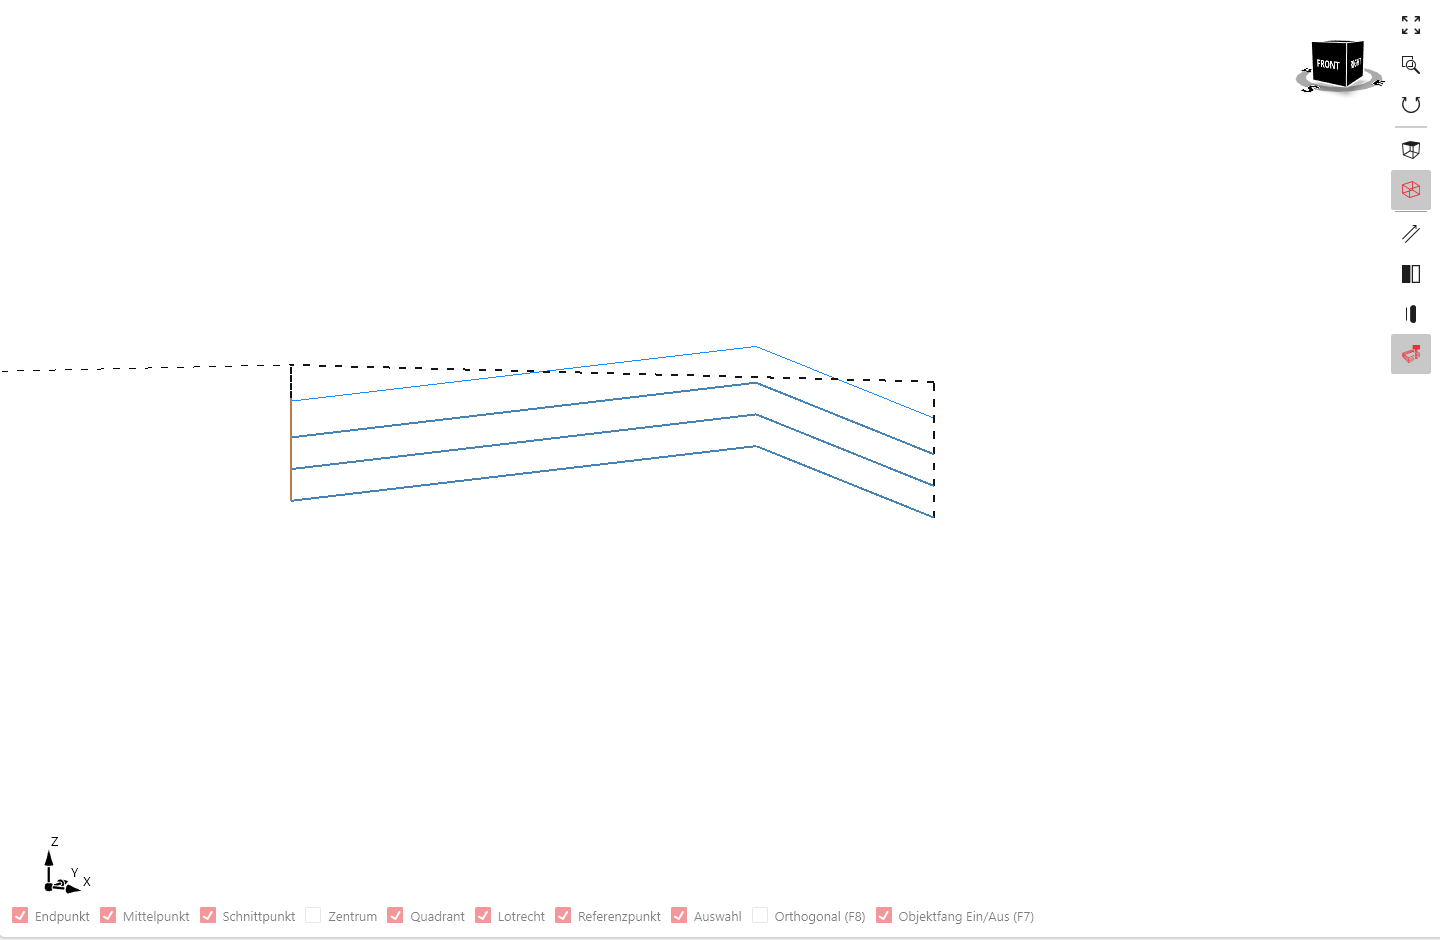
Werkzeugradiuskorrektur für Kurven berücksichtigen
Ist diese Option aktiviert, werden bei aktiver Ausgabe die Positionierfahrten angezeigt. Zusätzlich werden die Startpunkte nummeriert angezeigt.
Positionswege anzeigen
Ist diese Option aktiviert, werden bei aktiver Ausgabe die Positionierfahrten angezeigt. Zusätzlich werden die Startpunkte nummeriert angezeigt.
Ist diese Option deaktiviert, werden die Positionierfahrten und die Nummerierung nicht angezeigt.
Nivellierung zusätzlicher Versatz
Stegtyp
Wählen Sie den Standard-Stegtyp. Der Standard-Stegtyp ist immer automatisch vorausgewählt.
Stegbreite
Wählen Sie die Standard-Stegbreite. Die Standard-Stegbreite ist immer automatisch vorausgewählt.